Lokšņu liekšanas locīšana
Plakanā lokšņu metāla liekšanas stāvoklī faktori, kas ietekmē aprēķinu par izstarojošā garuma precizitāti, ir šādi: lieces iekšējais rādiuss r, apakšējās pelējuma platums (V formas rievas), faktiskais loksnes materiāla t biezums un saliekuma leņķis a. Aprēķinot lieces materiāla izliekuma garumu, nav skaidras formulas, lai aprēķinātu lieces piemaksu, un var atrast tikai atšķirīgā lieces iekšējā rādiusa lieces piemaksu. Bet iekšējais rādiuss ir saistīts ar faktisko apstrādi. Atšķirīga V-veida rievas platums apakšējā mītnē novedīs pie iekšējā rādiusa starpības, kas padara neiespējamu noteikt lieces pielaides precizitāti. Liekšanas pabalsts parasti tiek noteikts empīriski.
Lokšņu metāla liešanā mēs parasti izmantojam L, N un Z līkumu. Mēs apspriedīsim par trim dažādiem liekšanas veidiem:
L saliekšana
L reizes: 90 grādu reizes un nav 90 grādu reizes.
● Daži 90 grādu formas secinājumi 1. veidlapā:
L = A + B-Bend piemaksa


L = A + B + 0.25 (2 * Π * r) (0.25 (2 * Π * r) neitrālā slāņa lielums}

● 90 grādu pakāpiens:
L = A + B + Kompensācija ★ tikai atsaucei
T = 0,8 R = 0,5, 120 ° ≤q≤160 °, Kompensācija ir 0,1

160 °
T = 1,0 R = 0,5
120 ° ≤q≤145 °, Kompensācija ir 0,2
145 °

170 °
T = 1,2 R = 0,5, kompensācija ir tāda pati kā T = 1,0
T = 1,5 R = 0,5, 120 ° ≤ q≤130 °, Kompensācija ir 0,3
130 °
150 °
170 °
180 ° -qq
L = A + B + ------ (2 * Π * r)
360 °
N saliekšana
N reizes (atgriezties reizes):

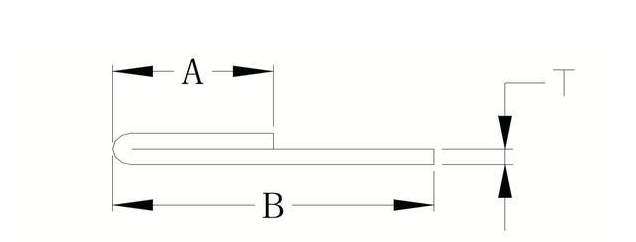
L = A + BC
Nav pilnīgi atgriežas reizes (izvērsties, izmantojot neitrālu slāni)
L = A + B + C, C = 0,5 (2 * Π * R )
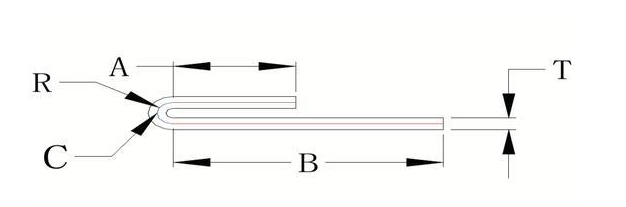
Z saliekšana
Z reizes secinājums:

L = A + K
Piezīme: pēc pievienotās saliekuma vērtības Z reizes (2. veidlapa)
* Atbilstošās K vērtības H augstumam, kas nav uzskaitīti 2. veidlapā, var aprēķināt atkarībā no tā, kas mums ir.
Piemēram: T = 1,2, H = 1,4;
Sakarā ar H vērtību (1.3) ir no 1,0 līdz 1,5, tādēļ K = (0,25-0,13) / 5 * 3+ 0,13, K = 0,2
Piezīme:
1. Ja H vērtība (HT)
2. Kad H vērtība (HT) ≥V / 2 + 1,5 (vienā līmenī mazāks V rievas pēc materiāla biezuma), mēs vispirms saliekamies no priekšpuses, tad no aizmugures puses.
3. Kad L vērtība
4. Kad L vērtība> V / 2 + 1,5, mēs vispirms saliekam priekšējo pusi, bet pēc tam loksnes aizmuguri.

Jebkuram pieprasījumam par lokšņu lokšņu liekšanu, lūdzu, sazinieties ar mums pa tālruni + 86 18402086480 (WhatsApp).